

大門門擋頻頻鬆脫被退貨時,該從哪裡找原因
大門門擋鬆脫或底座斷裂,多半出在固定孔位、材料厚度與磁件配置,看完能從退貨品判斷成因,並比較沖壓與鋁管兩種改良做法。
大門門擋用不久就鬆脫、搖晃或吸不住門,原因多半不是零件老化,而是固定方式、底座板厚與門片重量不匹配。大門比室內門重,加上風壓讓門片反覆撞擊,判斷時要先分出是孔位崩牙、殼體變形還是磁件間隙過大,再決定改料、改結構或調整零件加工方式。
■ 大門門擋鬆脫、吸不住的常見成因
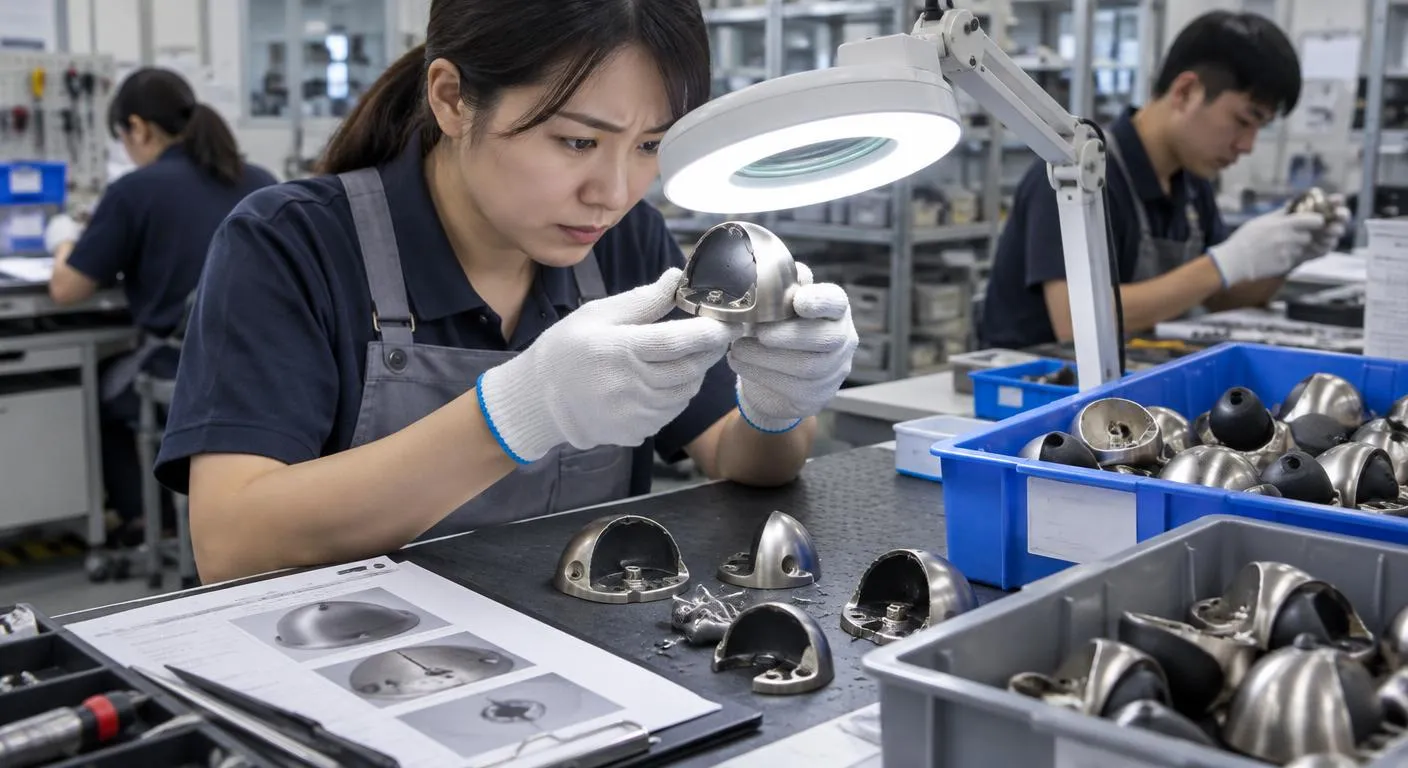
地面式擋具最常見三種失效:膨脹螺絲在磁磚下方鬆動、殼體受反覆撞擊而產生裂紋,以及磁鐵吸力敵不過風壓。負責客訴的品管人員拆解退回的大門門擋時,可以從三個位置判斷:孔位周圍出現拉長或崩牙痕跡,屬於固定失效;殼體在彎折處發白或裂開,代表板厚或彎曲半徑不足;外觀完好卻吸不住,多半是磁件與門片鐵片的間隙過大。
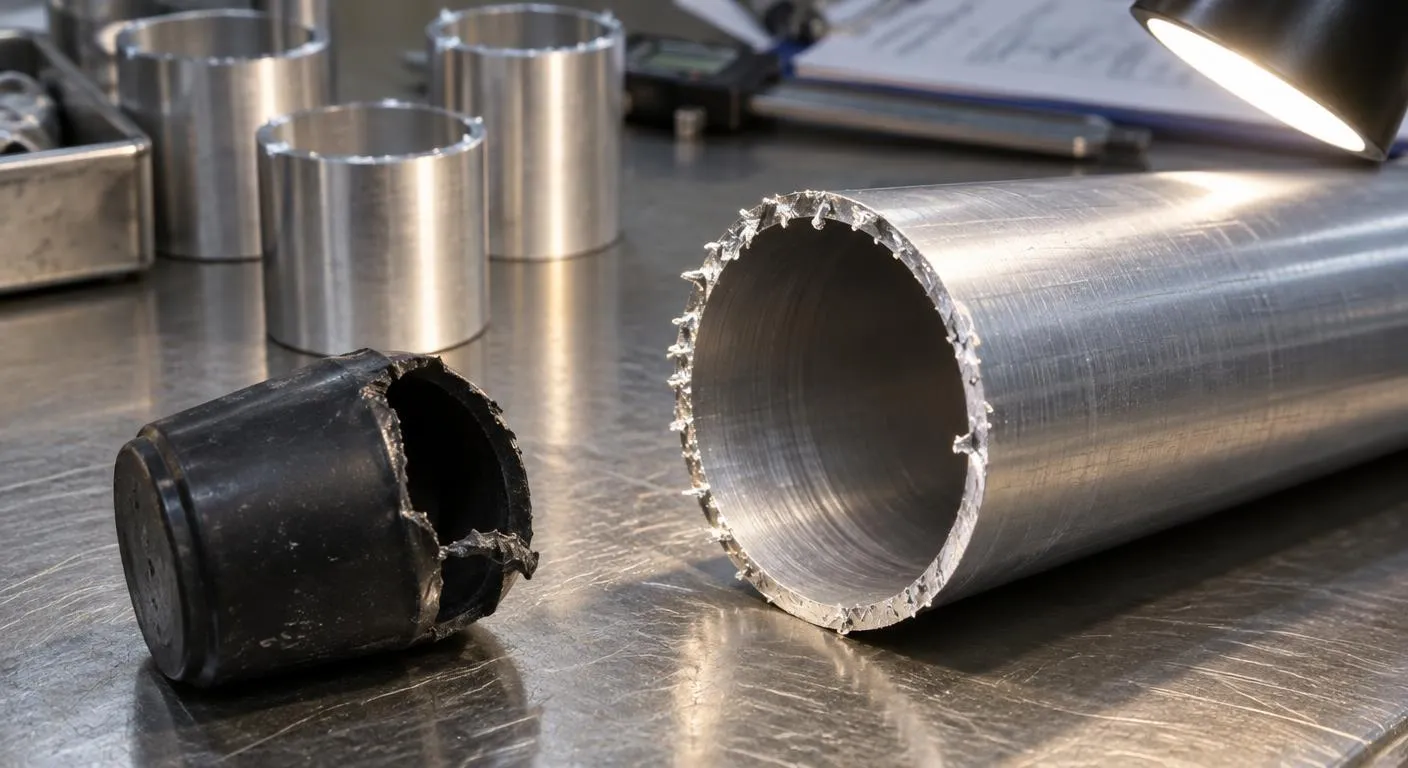
部分壁掛式或加長型產品以鋁管作支撐桿,這時問題可能在管材本身。器材用鋁管若壁厚偏薄,長期受門片衝擊後容易在固定端彎曲;裁切端面若留有毛邊,套上橡膠頭時會割破內壁,使用幾個月就脫落。安裝面也是常被忽略的條件,輕隔間牆無法承受同樣的衝擊,此時改用地面式會比更換零件有效。
地面材質決定錨栓:
石材與拋光磚底下常有空心層,打孔後錨栓抓不住;出貨附的固定件應依地面種類分開包裝並標示用途。戶外鋁件要做表面處理:
器材用鋁管若未經陽極處理,戶外或靠海的大門容易出現白色腐蝕粉末,詢價時要註明使用環境與處理種類。退貨品依批號分類:
把退回品依批號與故障型態分開存放,能看出問題集中在特定生產批次還是設計本身,避免把來料瑕疵誤判為結構缺陷。
■ 改良結構時的零件加工做法與風險
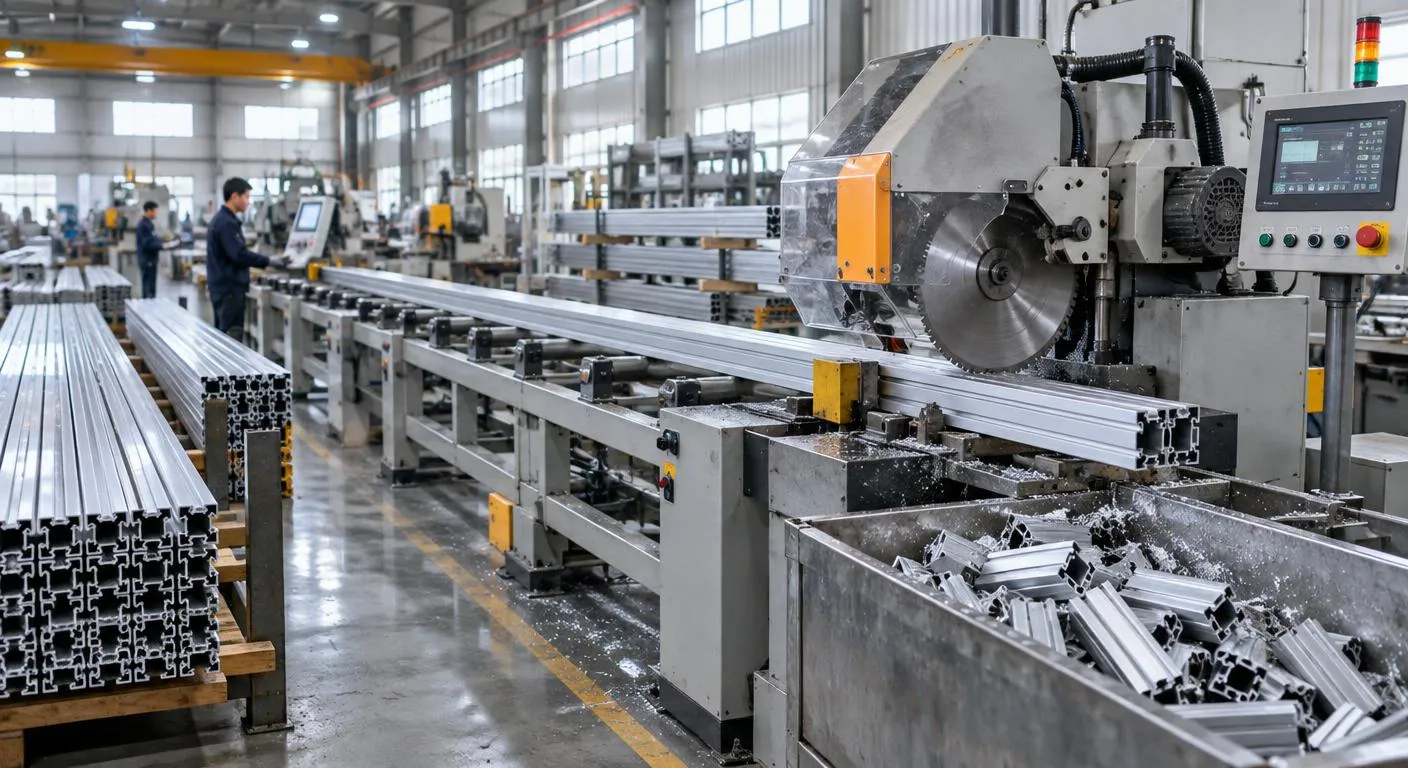
找出成因後,處理範圍差很多:固定失效通常只需調整孔位、加大沉頭或改用較長的錨栓;殼體開裂則要回頭改板厚或彎曲半徑,可能連帶修改沖壓模具。若評估改用鋁擠型結構,搜尋台中鋁擠型時可以把鄰近的彰化加工廠一起比較,例如位於彰化縣埔鹽鄉的饡昇有限公司,官網列出鋁擠型裁切最長可到3米,並以電子式長度指示器掌握尺寸。
改良最大的風險是只換一個零件卻沒驗證整體。磁鐵換強後,關門時的拉力也變大,長者或孩童開門會感到吃力;殼體加厚則讓重量增加,原本的螺絲規格未必足夠。打樣階段建議用實際門片做反覆開關測試,並把攻牙深度與倒角寫進驗收條件。饡昇官網提到廠內有鑽孔攻牙中心加工機與倒角機,可詢問這些後段工序能否與沖壓一起處理。
■ 沖壓殼體和器材用鋁管改製,哪種結構較耐用
沖壓殼體適合量大、外型固定的門擋,連續沖壓模能一次完成沖孔、彎曲與翻邊,單件成本隨數量下降,但開模費用較高,改款就得修模。鋁管或鋁擠型裁切的結構適合少量多款、需要不同長度的產品,裁切後再車削或攻牙即可組裝,尺寸調整彈性大,缺點是端面處理與組裝工時較多。如果年需求量穩定且外型少變動,選沖壓;如果要測試市場或同時供應多種門高,鋁材裁切較容易取捨。
| 比較面向 | 沖壓成型殼體 | 鋁材裁切組裝 |
|---|---|---|
| 開發成本 | 需要開模,前期費用較高,量產後單價下降 | 多數不需專用模具,前期投入低,單價受裁切與加工工時影響 |
| 改款彈性 | 外型或孔位變更需要修模,時程較長 | 改變長度只需調整裁切尺寸,適合搭配多種門高 |
| 外觀處理 | 可一次壓出花紋或翻邊,邊緣需另外去毛邊 | 端面需倒角或加蓋,表面可做陽極或噴塗處理 |
■ 關於大門門擋的常見問題
Q1: 門片撞擊後底座裂開,是材料太薄嗎?
要看情況,裂紋若出現在彎折處,多半是板厚不足或彎曲半徑太小;若從孔位向外延伸,則是固定點受力集中,增加固定孔或加墊片通常就能改善。
Q2: 鋁擠型裁切和沖壓件哪個適合小量試產?
小量試產較適合鋁擠型裁切,因為不必先開模,改長度只要調整鋸切尺寸。找台中鋁擠型時,可一併詢問能否接後段車削與攻牙,以及最小訂購量。
Q3: 委託工廠改良五金要準備什麼?
主要準備三樣:失效樣品與照片、目前的圖面或尺寸、預估年用量與使用環境。有了這些,零件加工廠才能評估要修模、換料還是改用車銑件,報價也較準確。
| 聯繫工廠前,把故障的門擋樣品、門片材質與重量、預估年用量整理好,並問清楚打樣後的驗收方式,以及能否搭配包裝出貨,溝通會更有效率。 |