

零件加工尺寸不準?沖壓件與鋁材裁切問題比較
零件加工常出現毛邊、長度誤差或孔位偏移,本文拆解沖壓門擋與鋁材裁切的成因、驗收重點與鋁擠客製前要備妥的圖面資料。
零件加工交件後出現尺寸不準、毛邊多或變形,成因通常落在三處:圖面公差沒標清楚、材料狀態與預期不同,或加工方式選錯。先判斷問題屬於哪一種,再決定要改圖、換料還是換製程,會比直接要求重工更省時間。下面以沖壓件、鋁材裁切與鋁擠型為例,說明怎麼拆解原因,並比較各種處理方式的適用情況。
■ 零件加工尺寸不準的常見成因與判斷方式
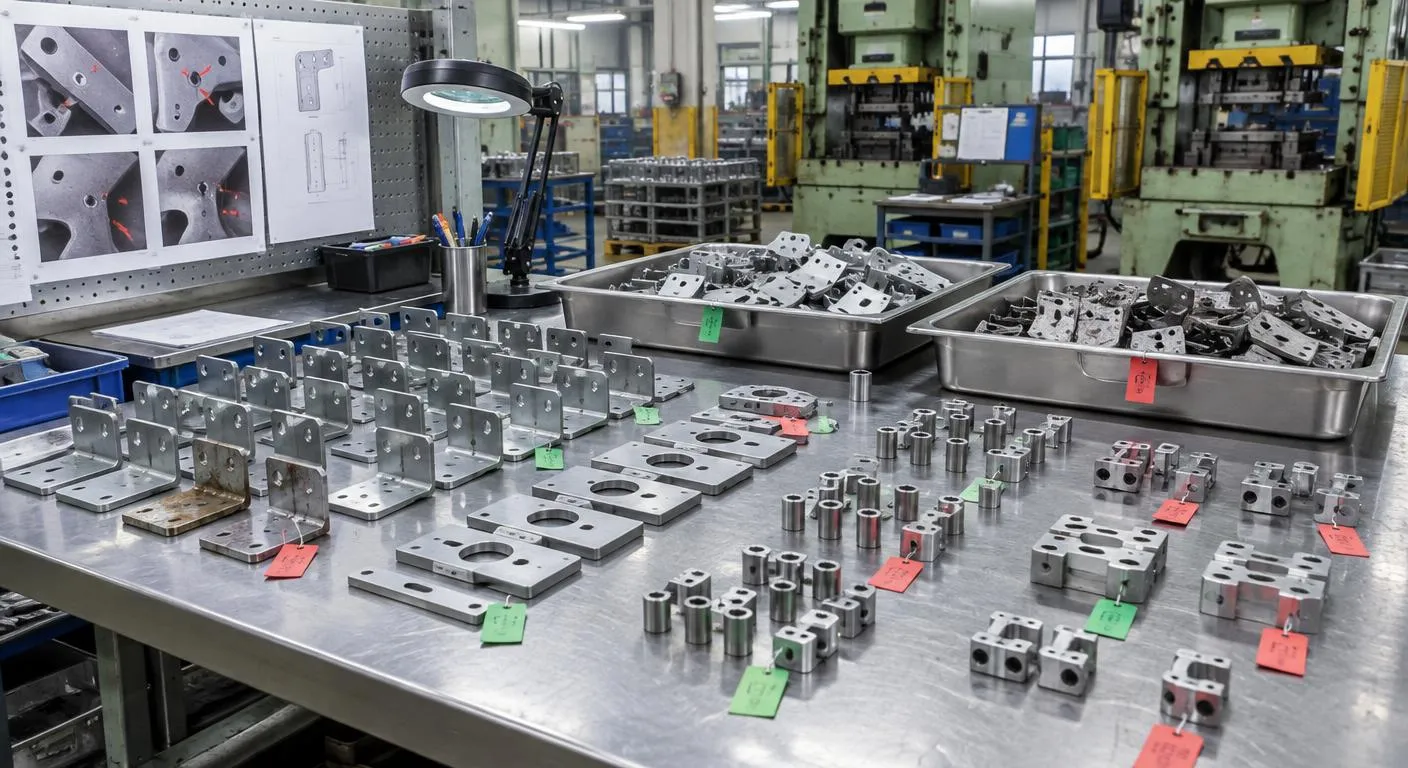
判斷零件加工的問題時,先看缺陷在整批產品中出現的規律。沖壓件若毛邊集中在同一側,多半是模具刃口磨耗或上下模間隙偏移,與材料關係不大;若同一批料有的好有的壞,就要懷疑板材厚度或硬度批次不一。孔位整批偏移則常是加工時的定位基準與圖面標註的基準面不同,雙方對尺寸的量法本來就不一樣。
以門擋這類沖孔兼彎曲成形的五金來說,常見抱怨是彎折角度回彈,以及安裝孔對不上門片。回彈和材料厚度、硬度直接相關,換料後沒有重新試模就容易發生;孔距問題則要回頭檢查圖面標的是孔中心距還是邊距。拿到不良品時,把它和良品並排量測,找出差異落在哪個尺寸,再和業者討論,判斷速度會快很多。
公差只標在功能尺寸:
整張圖都標嚴公差會讓報價變高、良率下降;只對裝配面與孔距標嚴,其餘尺寸用一般公差,價格與交期都比較好談。門擋使用環境要先講明:
門擋常裝在容易被踢碰或潮濕的位置,若成品要用在戶外或浴廁,材質與表面處理要在詢價時說清楚,否則容易生鏽或變色。首件樣品雙方簽認:
量產前要求首件樣品並由雙方簽名留存,日後有爭議就以這件為準;沒有首件可比對,品質問題常變成各說各話。
■ 鋁管加工出問題時的處理做法與風險
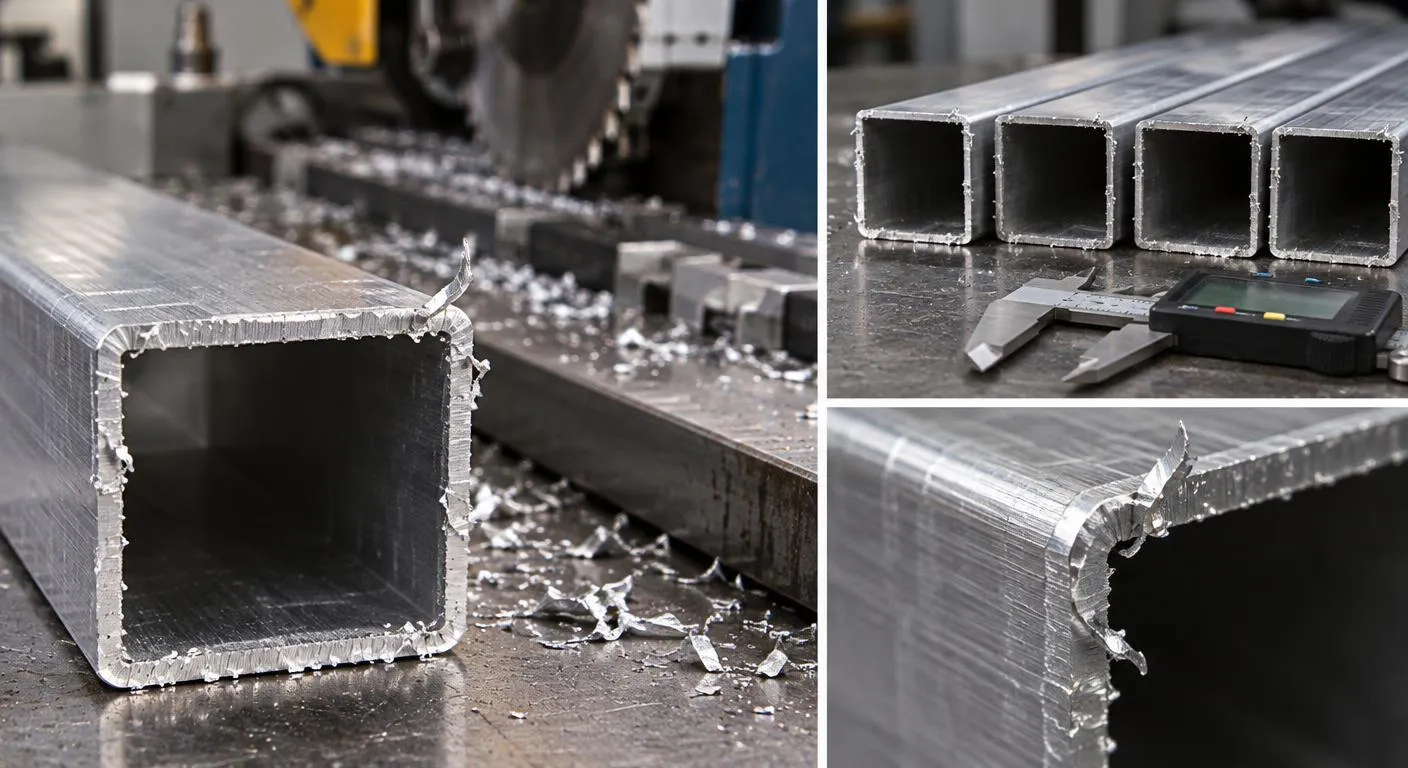
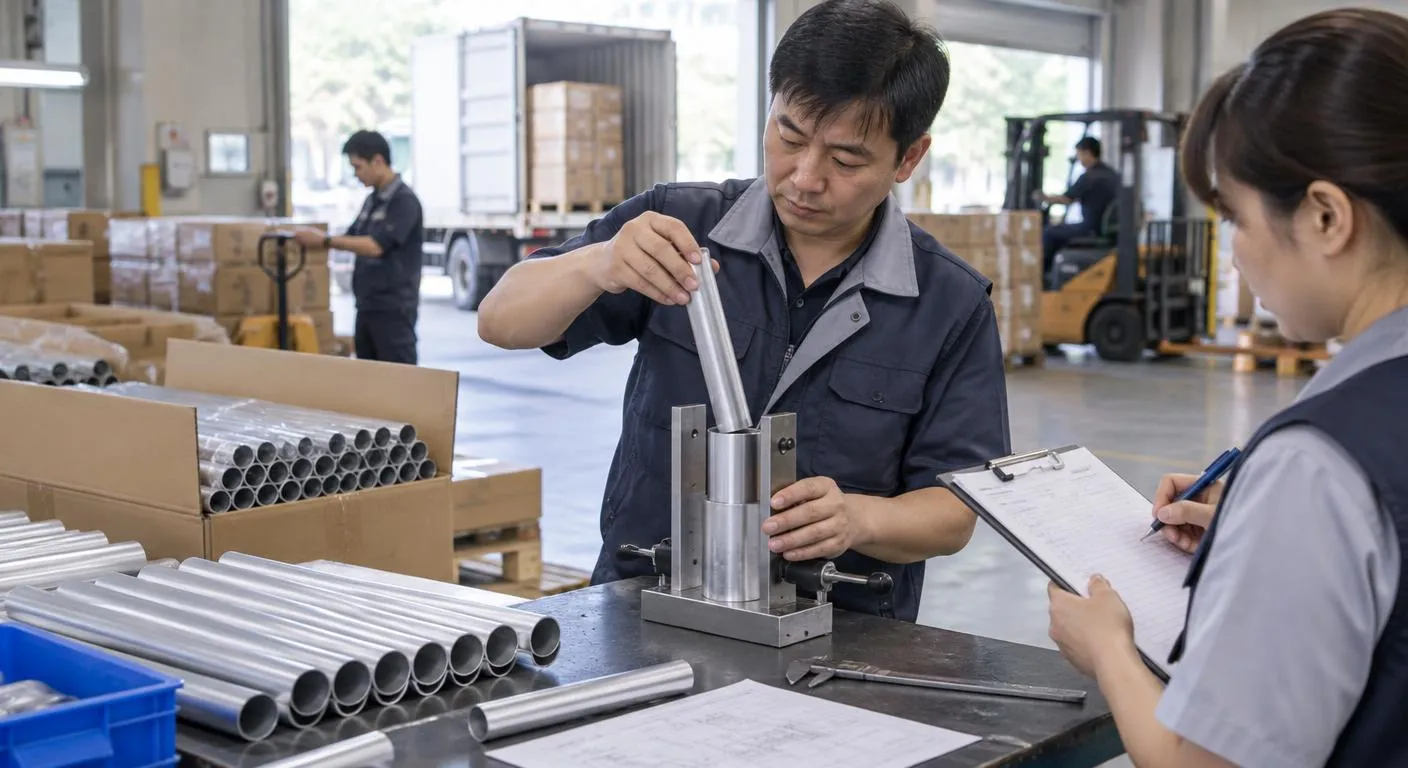
鋁管加工最常見的問題是裁切長度誤差與切口毛邊。鋸片轉速、進給速度與夾持力道都會影響切口,薄壁管夾太緊會壓成橢圓,夾太鬆則容易切斜。處理時建議請業者先試切幾支,量過長度、切口垂直度與管口圓度再放量。彰化縣埔鹽鄉的饡昇有限公司官網提到,其以NC自動鋸料機裁切鋁料,最長可到3米,並有電子式長度指示器掌握尺寸,評估長料裁切能力時可就這類設備條件詢問業者。
裁切後的管件若還要鑽孔或攻牙,風險在二次定位:以切口當基準時,切口稍斜,孔位就跟著偏。流程上把倒角與去毛邊排在鑽孔之前,可避免毛邊卡在治具裡把工件墊高。重工也有代價,鋁件反覆夾持容易留下壓痕,外觀件要在驗收條件中寫明可接受的刮傷範圍。採購人員驗收鋁管時,可抽幾支實際組裝,比單看量測數字更容易發現配合問題。
■ 鋁擠客製與標準管材裁切怎麼選
斷面若是圓管、方管這類市售規格,直接採購標準管材裁切最省事,不必開模,少量也能接單。零件若需要特殊溝槽、卡榫或一體成形的肋條,標準管材得再經多道銑削,數量一大,鋁擠客製反而划算,因為斷面在擠型時就已成形,後段只剩裁切與少量加工。取捨的關鍵是數量與斷面複雜度:需求量小或仍在打樣,選標準材;確定長期量產且斷面特殊,就值得比較開擠型模的費用與試模時間。
| 比較面向 | 標準管材裁切 | 鋁擠客製 |
|---|---|---|
| 前期費用 | 不需開模,只計料費與鋁管加工工時,少量下單門檻低。 | 需先負擔擠型模具費用,開模後每支單價才會明顯下降。 |
| 適用數量 | 打樣、小批量或規格仍常變動的零件較合適。 | 長期穩定量產、年用量大的零件才攤得回模具成本。 |
| 斷面彈性 | 受限於市售圓管、方管尺寸,特殊造型要靠後段銑削補足。 | 溝槽、卡榫與肋條可在擠型時一次成形,減少後加工工序。 |
■ 關於零件加工的常見問題
Q1: 沖壓件毛邊為什麼越做越大?
通常是模具刃口磨耗造成。沖壓次數累積後刃口變鈍,上下模間隙跟著改變,毛邊就會逐批變大;可以請業者說明模具的研磨保養週期,並在驗收規格中寫明毛邊高度上限。
Q2: 鋁管裁切和CNC車銑加工差在哪?
鋁管裁切只處理長度與切口,適合大量定長料;CNC車銑能做外徑、螺紋與溝槽,饡昇官網列出的CNC車銑床服務就包含螺帽、華司、插銷等製作。管件兩端若要車牙,常見做法是裁切後再上車床。
Q3: 門擋加工不良一定要整批重做嗎?
要看情況,取決於缺陷類型。角度回彈或毛邊這類可修整的問題,可以挑出來重工;孔位錯誤或材料用錯則無法補救,只能重做。處理前先抽樣量測,掌握不良比例再談後續方式。
| 詢價前備妥2D或3D圖面、材質、年用量與驗收標準,並問清楚業者能否先做首件試切;若有鋁擠客製需求,一併詢問開模費用與試擠樣品的安排。 |