

鋁擠型廠商怎麼挑?先看懂這3個合作條件
挑鋁擠型廠商前先看斷面來源、後段加工整合與交貨方式三個條件,並了解從詢價打樣到驗收的流程、價格組成及開模與現成型材差異。
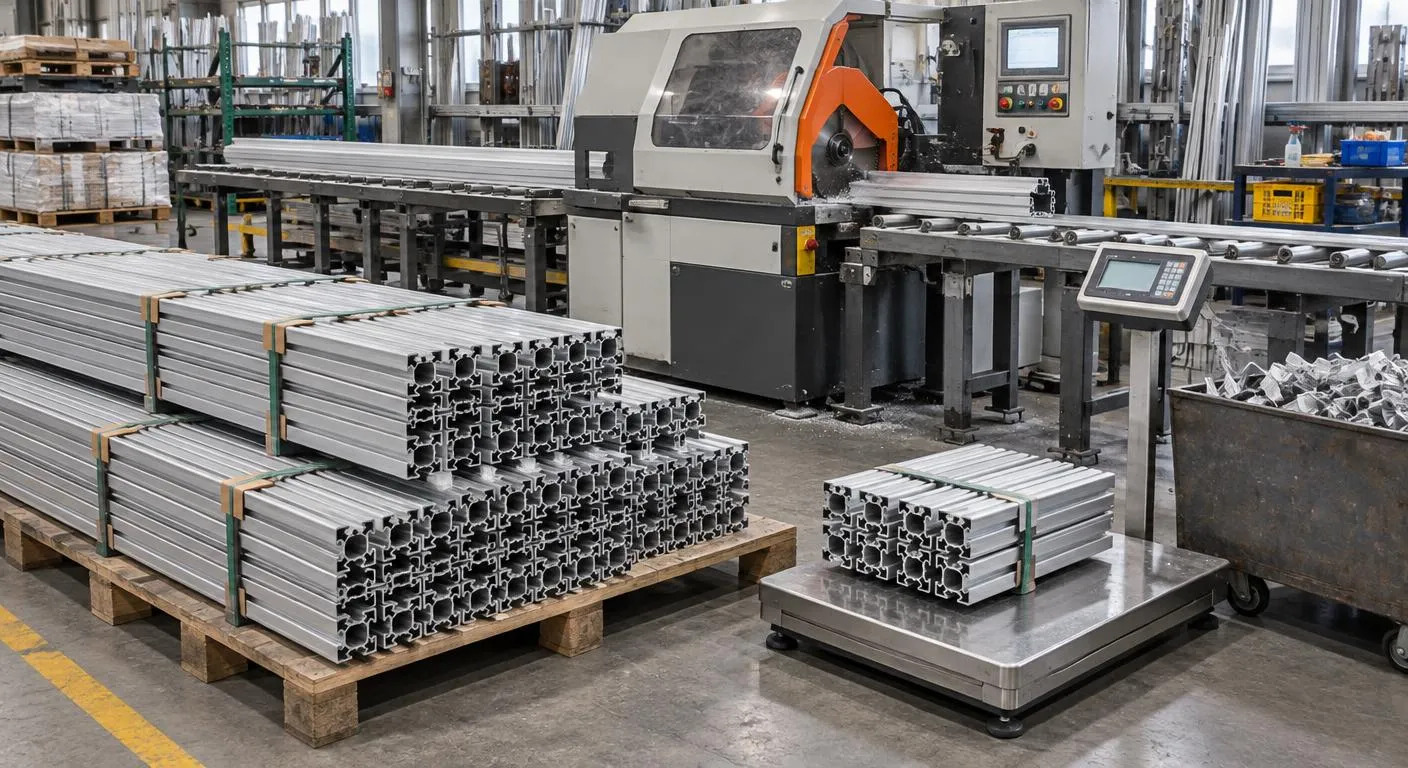
找鋁擠型廠商時,先判斷鋁擠型斷面要開新模還是用現成型材,再看對方能否把裁切、沖孔、車銑與包裝一起做完,這兩點幾乎決定交期與總成本。只需標準方管或角鋁裁長度,找有自動鋸床的加工廠就夠;自家設計的斷面,則要找能協助開模並對接擠型廠的窗口。以下依挑選條件、委託流程與供應方式三面向說明。
■ 挑鋁擠型廠商要看的3個條件
第一個條件是斷面來源。擠型料的形狀由模具決定,自行設計的斷面要開模,模具費、試擠與修模次數都會影響起步成本,而且擠型廠通常有每次生產的最低重量,小量需求很容易卡在這裡;選用市面常見的方管、角鋁或工業鋁型材,就能跳過開模直接談後加工。第二個條件是公差與表面,壁厚、平面度和陽極處理顏色都要在圖面註明,否則每批料的落差會在組裝時才浮現。
第三個條件是後段鋁擠型加工製造能力是否集中在同一處,這也是採購人員最常忽略的一點。型材出廠後通常還要裁切、沖孔、攻牙或車銑,若每道工序分給不同廠,運輸與責任歸屬都會變成風險。以彰化縣埔鹽鄉的饡昇有限公司為例,官網列出沖床加工、鋁型材裁切、包裝一條龍與CNC車銑床四大項目,這類加工廠適合已有料源、想把後段工序整合的採購。
陽極處理會改變尺寸:
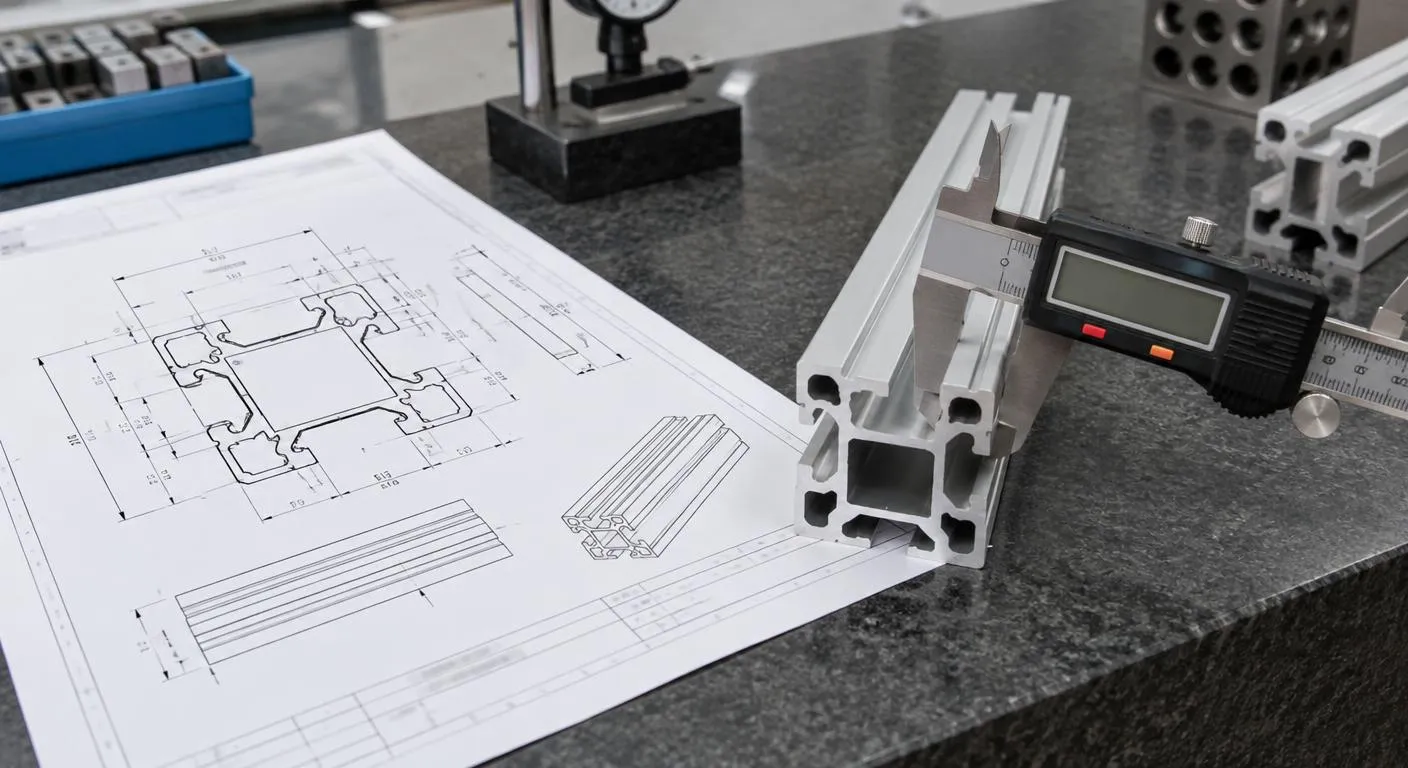
陽極膜會增加些微厚度,配合公差很緊的滑槽或軸孔時,要和加工廠談好是加工後才陽極,或陽極後再修孔,順序不同結果就不同。圖面要標量測基準:
鋁擠型加工製造時若沒有標出量測基準,裁切端與孔位的公差會被各自解讀;圖面指定基準邊與量測方式,驗收爭議會少很多。包材依運送方式決定:
型材表面容易刮傷,長料出口或併櫃時,紙管、珍珠棉隔層與綑紮方式都要事先談好,否則到貨後的刮痕很難判定責任。
■ 從詢價到交貨,鋁擠型價格與打樣要問清楚
詢價時附上斷面圖、材質代號如6061或6063、長度與數量,鋁擠型加工的報價才會一致。6063擠出性好、表面平整,常用在框架與外觀件;6061強度較高,適合受力零件,兩種材質在切削時的毛邊狀況也不同。正式下單前先要求少量打樣,實際量測切口垂直度、毛邊與孔位,確認後再把驗收標準寫進訂單,比事後退貨省事得多。
鋁擠型價格通常由三塊組成:型材本身依重量計價並隨鋁錠行情浮動,加工費依工序數與每支的裁切次數計算,最後是包裝與運送方式。長料裁短時要留意鋸路損耗與尾料,像饡昇的鋸床最長可裁切到3米,並以電子式長度指示器掌握尺寸,也可定量包裝出貨。交貨前雙方核對出貨總數量與包裝規格,售後有問題時才有明確依據。
■ 鋁擠型開新模與選現成型材的差異
自行開模的鋁擠型能把卡槽、螺絲孔位和補強肋一次做進斷面,量大時每支後加工更少、組裝更快,但要承擔模具費、試擠時間和最低訂量;現成型材取得快、規格透明,適合打樣、小批量或設備框架,缺點是常要額外沖孔或車銑補足功能。如果年用量穩定且斷面會長期沿用,開模較划算;如果產品還在調整階段,先用現成料搭配加工,等設計定案再取捨是否開模,風險較低。
| 比較面向 | 自行開模型材 | 現成標準型材 |
|---|---|---|
| 適用情境 | 產品已定案、年用量穩定,斷面有特殊卡槽或結構需求 | 打樣、小批量、設備框架或仍在修改設計的產品 |
| 採購條件 | 需負擔模具費,並配合擠型廠的最低訂購重量 | 可依支數或長度購買,搭配鋁擠型加工補足孔位與長度 |
| 前置時間 | 需經開模、試擠與修模,前置期較長,排程要提早規劃 | 料源充足時可直接進入裁切與後加工,交貨彈性較大 |
■ 關於鋁擠型廠商的常見問題
Q1: 鋁擠型廠商和鋁材加工廠差在哪?
主要差在負責的工序。擠型廠負責開模與擠出型材,多半有最低訂購重量;加工廠則接手裁切、沖孔、攻牙與車銑等後段作業。手上已有現成料時,直接找加工廠溝通通常較快。
Q2: 小量訂製鋁型材裁切要準備什麼資料?
準備三項資料:標示長度公差的圖面、材質與斷面規格、每種長度的數量與包裝方式。資料完整時,加工廠能直接估算鋸路損耗與工時,報價也比較不會反覆修改。
Q3: 鋁擠型價格為什麼每次報價都不一樣?
主要因為原料隨鋁錠行情變動,加工費又會隨數量、工序與長度分布調整。同樣斷面下,訂量越集中、裁切長度種類越少,單價通常越穩定,可請業者把料費與加工費分開列出。
延伸閱讀:鋁型材裁切服務說明、聯絡饡昇詢問加工需求
| 聯絡鋁擠型廠商或加工廠前,備好斷面圖、材質、長度清單與年用量,並詢問能否先打樣、後段可整合哪些工序,以及出貨數量與包裝規格的核對方式。 |